Las instalaciones municipales de tratamiento de agua luchan constantemente con la compleja logística de las cadenas de suministro de productos químicos a granel. La gestión de las entregas de cloro de alta concentración crea importantes obstáculos operativos, incluidos costos fluctuantes y estrictas responsabilidades de seguridad. El almacenamiento de cloro gaseoso a presión o grandes cantidades de lejía de grado industrial expone al personal a peligros graves y complica la planificación de la respuesta a emergencias. Estas cargas logísticas a menudo restan valor a la misión principal de proporcionar agua segura y confiable a la comunidad.
Cambiando a La generación de hipoclorito de sodio in situ ofrece una alternativa sólida y comercialmente viable. Este enfoque hace que el modelo operativo pase de la adquisición externa de productos químicos a una producción localizada confiable y bajo demanda. Las instalaciones obtienen un mayor control sobre sus procesos de desinfección y al mismo tiempo minimizan los riesgos de manipulación. Evaluar esta transición requiere una comprensión clara del mecanismo técnico, la huella de la instalación y los impactos operativos más amplios necesarios para garantizar una desinfección continua y compatible.
Conclusiones clave
- Un El generador de hipoclorito de sodio in situ utiliza electrólisis de salmuera para producir un equivalente de cloro de baja concentración (normalmente 0,8%), lo que elimina los riesgos de degradación y seguridad del almacenamiento de lejía comercial a granel al 12,5%.
- Los insumos principales son simplemente sal, agua y electricidad de calidad alimentaria, lo que estabiliza los gastos operativos a largo plazo frente a los volátiles mercados químicos.
- La selección del sistema requiere una evaluación cuidadosa de los protocolos de seguridad de ventilación de hidrógeno, la vida útil de las celdas electrolíticas y la demanda diaria de cloro requerida para escalables. desinfección de agua municipal.
- Si bien los gastos de capital (CapEx) son más altos que los de los sistemas de dosificación a granel, el retorno de la inversión (ROI) generalmente se obtiene mediante la reducción de los costos de transporte, manipulación y cumplimiento de materiales peligrosos.
Mecanismo central: el proceso de electrólisis de salmuera
Comprender cómo un sistema genera cloro comienza con la química fundamental involucrada. El proceso utiliza una reacción sencilla: mezclar agua y sal para crear una solución de salmuera, que luego pasa a través de una corriente eléctrica. Esta reacción electroquímica produce hipoclorito de sodio, representado por la ecuación: NaCl + H₂O + Energía Eléctrica → NaOCl + H₂.
El proceso de producción implica varios pasos críticos para garantizar la eficiencia y la seguridad.
Ablandamiento de agua
Primero, los operadores de las instalaciones deben eliminar el calcio y el magnesio del agua entrante. Estos minerales provocan incrustaciones en los electrodos dentro de la celda. Sin ablandamiento, la eficiencia disminuye y los componentes internos enfrentan un desgaste prematuro.
Saturación de salmuera
El sistema mezcla agua ablandada con sal de alta pureza para crear una solución de salmuera saturada. La consistencia de esta salmuera sigue siendo esencial para obtener parámetros de reacción precisos. Los niveles precisos de concentración influyen directamente en la calidad del producto final.
El sistema de electrocloración
La instalación bombea la salmuera diluida a través de una celda electrolítica. Esta celda contiene electrodos de titanio recubiertos con óxidos metálicos mixtos especializados. Este proceso de La electrólisis de salmuera desencadena la conversión de la solución de salmuera en hipoclorito de sodio.
Mitigación de hidrógeno
El gas hidrógeno actúa como un subproducto necesario de la reacción electroquímica. Los protocolos de seguridad dictan que el sistema debe separar y ventilar este gas de forma segura. Sopladores dedicados empujan el subproducto a la atmósfera exterior, asegurando que nunca se acumule dentro de la habitación.
Almacenamiento y dosificación
El sistema almacena la solución de hipoclorito de sodio al 0,8% generada en un tanque de retención. Desde aquí, bombas automatizadas suministran la solución al suministro de agua a velocidades precisas. Este sistema de circuito cerrado garantiza una desinfección constante sin la necesidad de manipular manualmente productos químicos peligrosos concentrados.
Arquitectura del equipo: componentes de un generador automático de hipoclorito de sodio
El éxito depende de la confiabilidad del hardware. Un El generador automático de hipoclorito de sodio comprende varios subsistemas diseñados para funcionar en conjunto. Los diseños modernos priorizan la modularidad y la facilidad de mantenimiento para minimizar el tiempo de inactividad.
Las instalaciones de tratamiento de agua deben priorizar sistemas que incorporen componentes robustos. Los sistemas de ablandamiento y enfriamiento de agua son vitales. Garantizan que el agua afluente permanezca dentro de rangos específicos de temperatura y dureza. Si el agua excede estas especificaciones, la celda electrolítica sufre, lo que reduce su vida útil operativa.
El depósito de salmuera y las bombas dosificadoras regulan la alimentación. Estos componentes garantizan que el sistema mantenga la proporción exacta de salmuera y agua necesaria para una eficiencia eléctrica óptima. Las proporciones inexactas provocan un desperdicio de electricidad o reacciones incompletas, lo que aumenta los costos innecesariamente.
La celda del electrolizador funciona como el motor central del sistema. Los ingenieros evalúan dos diseños principales: tubular y de placa. Las celdas tubulares suelen proporcionar mejores características de flujo, mientras que los diseños de placas pueden ofrecer un acceso de mantenimiento más sencillo. Los tomadores de decisiones deben evaluar las métricas de consumo de energía, específicamente los kilovatios-hora requeridos por libra de cloro libre disponible producido.
Finalmente, el panel de control sirve como cerebro de la operación. Los sistemas modernos se integran perfectamente con las redes SCADA. Esta conectividad permite a los operadores monitorear el voltaje, los caudales y los niveles del tanque en tiempo real. Los PLC (controladores lógicos programables) avanzados proporcionan operaciones a prueba de fallas y apagan automáticamente el sistema si los parámetros se desvían de los rangos seguros.
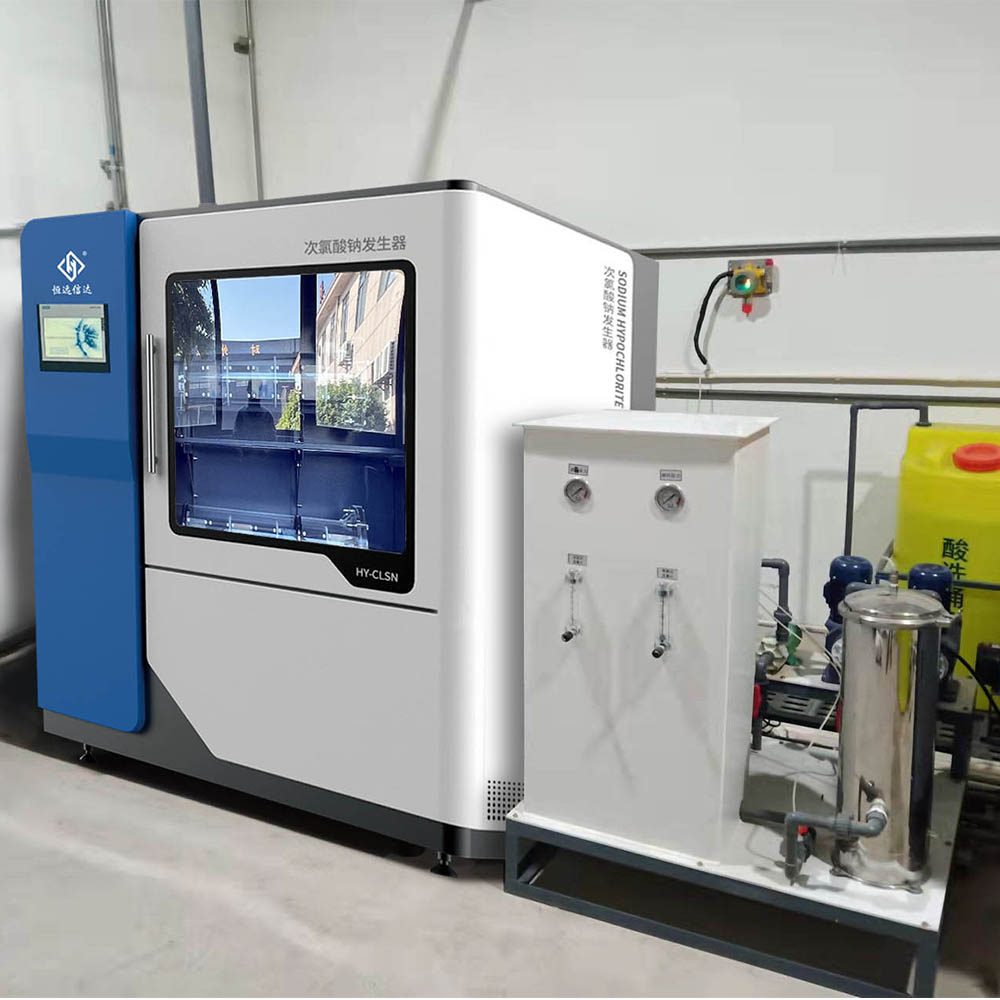
Generación de hipoclorito de sodio in situ frente a alternativas químicas a granel
La comparación de los sistemas in situ con la entrega masiva revela marcadas diferencias en los perfiles de riesgo. El blanqueador comercial al 12,5% a granel plantea importantes desafíos de manipulación. Es un material peligroso que requiere estrictos protocolos de almacenamiento y presenta riesgos durante la descarga.
Por el contrario, la solución al 0,8% producida por un El sistema de electrocloración está muy por debajo del umbral de clasificación de materiales peligrosos. Esta menor concentración reduce drásticamente la carga regulatoria y elimina los extensos requisitos del Plan de Gestión de Riesgos (RMP) de la EPA asociados con el cloro gaseoso o el blanqueador de alta concentración.
La degradación química también favorece la generación in situ. El hipoclorito a granel comienza a perder fuerza en el momento en que sale del fabricante. Factores como el calor y la exposición a la luz aceleran esta descomposición, lo que lleva a la formación de subproductos de clorato. La generación in situ crea soluciones nuevas continuamente. Esta inmediatez previene la degradación y elimina la formación de subproductos no deseados durante el almacenamiento.
La resiliencia de la cadena de suministro proporciona otra ventaja importante. Las instalaciones que dependen de productos químicos a granel siguen siendo vulnerables a las interrupciones en las entregas causadas por el clima, el cierre de carreteras o la escasez de proveedores. Los sistemas in situ invierten esta dinámica. Dependen de la sal seca, un material estable e inerte que los administradores de las instalaciones pueden almacenar durante meses sin degradarse.
La siguiente tabla describe las diferencias clave entre estos dos enfoques de desinfección comunes:
Comparación de estrategias de desinfección
| Característica |
Entrega de blanqueador a granel |
Generación en el sitio |
| Clasificación de seguridad |
Peligroso (concentración del 12,5%) |
No peligroso (concentración del 0,8%) |
| Estabilidad del producto |
Se degrada con el tiempo |
Generado fresco bajo demanda |
| Dependencia de la oferta |
Entregas frecuentes de camiones |
Almacenamiento de sal seca (a largo plazo) |
| Carga regulatoria |
Alto (RMP y almacenamiento especializado) |
Bajo (manipulación de productos químicos estándar) |
Criterios clave de evaluación para equipos de desinfección de agua potable
Seleccionando el derecho Los equipos de desinfección de agua potable implican una planificación rigurosa. Las instalaciones primero deben dimensionar con precisión el generador. Debe hacer coincidir la capacidad de generación, medida en libras de equivalente de cloro por día, con el flujo máximo de la planta. Ignore las fluctuaciones estacionales bajo su propia responsabilidad; Es obligatorio garantizar que el sistema pueda soportar los picos de demanda del verano.
El cumplimiento de la normativa sigue siendo innegociable. Siempre verifique que tanto el equipo como la solución de hipoclorito de sodio resultante cumplan con los estándares NSF/ANSI 61 y NSF/ANSI 372. Estas certificaciones confirman que el equipo no libera contaminantes dañinos al suministro de agua potable.
Las operaciones y el mantenimiento requieren una mirada transparente al consumo de recursos. Si bien este artículo evita marcos financieros específicos, la eficiencia operativa sigue siendo una prioridad. Calcule el uso esperado de kilovatios-hora y las tasas de consumo de sal. Tenga en cuenta la vida útil prevista de las celdas electrolíticas, que normalmente oscila entre cinco y ocho años. Estas variables dictan la sostenibilidad a largo plazo de la instalación.
Las limitaciones de espacio a menudo definen el alcance del proyecto. Evalúe la huella disponible dentro de sus instalaciones actuales. Necesita pies cuadrados adecuados para el patín del generador, los tanques de almacenamiento de salmuera y las tuberías necesarias. No pase por alto los requisitos para la ventilación de hidrógeno. Los conductos deben encaminarse a una ubicación exterior segura, lo que puede requerir modificaciones arquitectónicas específicas en la habitación existente.
Realidades de la implementación: mantenimiento, riesgos e implementación
La transición a la producción in situ exige una estrategia de mantenimiento proactiva. El sarro de electrodos representa el desafío operativo más común. Los minerales presentes en la fuente de agua inevitablemente se acumulan en los electrodos con el tiempo. Esta acumulación crea resistencia eléctrica y reduce la eficiencia de salida. Si bien algunos sistemas cuentan con mecanismos de autolimpieza, la mayoría requiere un ciclo de lavado con ácido de rutina para restaurar el rendimiento.
La calidad de la sal impacta directamente en la salud del sistema. El uso de sal de baja calidad introduce impurezas como bromuro o metales pesados. Estos contaminantes aceleran la erosión de los costosos revestimientos de MMO de los electrodos. También pueden contribuir a la formación de subproductos de desinfección regulados (DBP). La adquisición de sal de alta pureza y de calidad alimentaria garantiza una vida útil más larga del equipo y una mejor calidad del agua.
La seguridad en torno al gas hidrógeno sigue siendo primordial. Aunque el hidrógeno es un subproducto natural de la electrólisis, su acumulación genera riesgos de explosión. La sala de generación debe incluir sistemas de ventilación redundantes y sensores de gas vinculados al panel de control. Esta configuración garantiza que si falla la ventilación, el sistema detiene automáticamente la producción.
Una implementación exitosa también requiere capacitación del personal. Si bien los sistemas automatizan gran parte del trabajo, los operadores deben comprender cómo interpretar los datos SCADA, gestionar el inventario de sal y realizar inspecciones periódicas. La creación de un programa de mantenimiento preventivo durante la fase de puesta en marcha prepara al equipo para el éxito a largo plazo.
Conclusión
La transición a un sistema in situ proporciona una actualización estratégica para las instalaciones que priorizan la seguridad, la independencia de la cadena de suministro y la estabilidad operativa. Elimina los peligros de la gestión de productos químicos a granel y proporciona una alternativa resistente a las fuerzas impredecibles del mercado.
Los gerentes de ingeniería y de planta deben comenzar por realizar una auditoría histórica de 12 meses de su consumo actual de cloro. A continuación, evalúe las tarifas de los servicios públicos locales de energía y agua para comprender el perfil operativo. Mapee el espacio disponible dentro de sus instalaciones para garantizar que el equipo se ajuste cómodamente, incluidos todos los requisitos de ventilación necesarios. Finalmente, comuníquese con los proveedores con estos puntos de datos para solicitar un estudio de viabilidad detallado adaptado a sus requisitos de flujo específicos.
Preguntas frecuentes
P: ¿Cuál es la concentración de hipoclorito de sodio que se produce en el sitio?
R: El sistema normalmente produce una solución al 0,8 % (8000 ppm). Esta concentración está clasificada como no peligrosa, lo que reduce significativamente los riesgos de manipulación y seguridad para el personal de las instalaciones y, al mismo tiempo, sigue siendo muy eficaz para la desinfección del agua potable.
P: ¿Cuánto tiempo duran las celdas electrolíticas antes de necesitar ser reemplazadas?
R: La vida útil de una celda electrolítica suele ser de cinco a ocho años. Esta duración depende en gran medida de factores como la dureza del agua cruda, la pureza de la sal utilizada y el estricto cumplimiento de los protocolos de mantenimiento recomendados, como el lavado ácido regular para eliminar los depósitos minerales.
P: ¿La generación in situ elimina el riesgo de subproductos de la desinfección (DBP)?
R: No. Si bien el proceso minimiza la formación de clorato y perclorato típicamente asociados con el blanqueador a granel degradante, la presencia de DBP estándar, como trihalometanos (THM) y ácidos haloacéticos (HAA), depende principalmente de los precursores orgánicos presentes naturalmente en la fuente de agua.
P: ¿Cuál es el período de retorno de la inversión promedio para un sistema de electrocloración?
R: El retorno de la inversión varía significativamente según los costos de suministro de productos químicos locales y las tarifas de servicios públicos. Sin embargo, la mayoría de las instalaciones municipales suelen observar un punto de equilibrio que se produce entre tres y siete años después de la instalación inicial.
P: ¿Puede un sistema in situ soportar picos repentinos en la demanda de tratamiento de agua?
R: Sí, estos sistemas pueden manejar los picos de demanda de manera efectiva. La clave radica en diseñar el sistema con una capacidad de tanque de almacenamiento adecuada. Esta reserva permite a la instalación aprovechar una reserva de solución pregenerada durante eventos de flujo máximo, lo que garantiza una desinfección continua sin estresar el equipo de generación.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Türkçe
 አማርኛ
 ພາສາລາວ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenščina
 Svenska
 Ελληνικά
 Suomi
 Dansk
 Shqip
 বাংলা
 Oʻzbekcha
 Azərbaycan dili
 íslenska


