Муниципальные водоочистные сооружения постоянно сталкиваются со сложной логистикой цепочек поставок оптовых химикатов. Управление поставками хлора высокой концентрации создает значительные операционные препятствия, включая колебания затрат и строгие обязательства по обеспечению безопасности. Хранение газообразного хлора под давлением или большого количества промышленного отбеливателя подвергает персонал серьезной опасности и усложняет планирование реагирования на чрезвычайные ситуации. Эти логистические трудности часто отвлекают от основной задачи обеспечения населения безопасной и надежной водой.
Переход к Производство гипохлорита натрия на месте предлагает надежную и коммерчески выгодную альтернативу. Этот подход переводит операционную модель с внешних закупок химикатов на надежное локализованное производство по требованию. Предприятия получают больший контроль над процессами дезинфекции, сводя при этом к минимуму риски, связанные с обращением. Оценка этого перехода требует четкого понимания технического механизма, площади установки и более широких эксплуатационных последствий, необходимых для обеспечения непрерывной дезинфекции в соответствии с требованиями.
Ключевые выводы
- Ан Генератор гипохлорита натрия на объекте использует электролиз рассола для производства хлорного эквивалента низкой концентрации (обычно 0,8%), что устраняет риски разложения и безопасности, связанные с хранением 12,5% коммерческого отбеливателя в больших количествах.
- Основными ресурсами являются пищевая соль, вода и электричество, что стабилизирует долгосрочные операционные расходы на фоне волатильности химических рынков.
- Выбор системы требует тщательной оценки протоколов безопасности удаления водорода, срока службы электролизера и необходимой ежедневной потребности в хлоре для масштабируемой системы. муниципальная дезинфекция воды.
- Хотя капитальные затраты (CapEx) выше, чем у систем массового дозирования, окупаемость инвестиций (ROI) обычно достигается за счет снижения затрат на транспортировку, обработку и соблюдение требований по опасным материалам.
Основной механизм: процесс электролиза рассола
Понимание того, как система генерирует хлор, начинается с фундаментальных химических аспектов. В этом процессе используется простая реакция: смешивание воды и соли для создания рассола, который затем пропускают через электрический ток. В результате этой электрохимической реакции образуется гипохлорит натрия, который представлен уравнением: NaCl + H₂O + электрическая энергия → NaOCl + H₂.
Производственный процесс включает в себя несколько важных этапов, обеспечивающих эффективность и безопасность.
Умягчение воды
Во-первых, операторы объектов должны удалить кальций и магний из поступающей воды. Эти минералы вызывают образование накипи на электродах внутри клетки. Без смягчения эффективность падает, а внутренним компонентам грозит преждевременный износ.
Насыщение рассола
Система смешивает умягченную воду с солью высокой чистоты для получения насыщенного рассола. Консистенция этого рассола остается важной для точных параметров реакции. Точные уровни концентрации напрямую влияют на качество конечного продукта.
Система электрохлорирования
Установка прокачивает разбавленный рассол через электролизер. Эта ячейка содержит титановые электроды, покрытые специальными смешанными оксидами металлов. Этот процесс Электролиз рассола запускает превращение рассола в гипохлорит натрия.
Смягчение воздействия водорода
Газообразный водород действует как необходимый побочный продукт электрохимической реакции. Протоколы безопасности требуют, чтобы система безопасно отделяла и выпускала этот газ. Специальные вентиляторы выбрасывают побочный продукт во внешнюю атмосферу, гарантируя, что он никогда не накапливается в помещении.
Хранение и дозирование
Система сохраняет полученный 0,8% раствор гипохлорита натрия в накопительном резервуаре. Отсюда автоматические насосы подают раствор в систему водоснабжения с точной скоростью. Эта система с замкнутым контуром обеспечивает постоянную дезинфекцию без необходимости ручной обработки концентрированных опасных химикатов.
Архитектура оборудования: компоненты автоматического генератора гипохлорита натрия
Успех зависит от надежности оборудования. Ан Автоматический генератор гипохлорита натрия состоит из нескольких инженерных подсистем, предназначенных для совместной работы. В современных конструкциях приоритет отдается модульности и простоте обслуживания, чтобы минимизировать время простоя.
Водоочистные сооружения должны отдавать предпочтение системам, включающим надежные компоненты. Системы умягчения и охлаждения воды имеют жизненно важное значение. Они гарантируют, что поступающая вода остается в определенных диапазонах температуры и жесткости. Если вода превышает эти характеристики, страдает электролизер, что снижает срок его эксплуатации.
Рассольный бак и дозирующие насосы регулируют подачу. Эти компоненты гарантируют, что система поддерживает точное соотношение рассола и воды, необходимое для оптимального электрического КПД. Неточные соотношения приводят к напрасной трате электроэнергии или неполным реакциям, что приводит к неоправданному увеличению затрат.
Электролизер функционирует как основной двигатель системы. Инженеры оценивают две основные конструкции: трубчатую и пластинчатую. Трубчатые ячейки часто обеспечивают лучшие характеристики потока, а пластинчатая конструкция обеспечивает более простой доступ для обслуживания. Лица, принимающие решения, должны оценить показатели энергопотребления, в частности, количество киловатт-часов, необходимых на фунт произведенного свободного доступного хлора.
Наконец, панель управления служит мозгом операции. Современные системы легко интегрируются с сетями SCADA. Такое подключение позволяет операторам контролировать напряжение, скорость потока и уровень в резервуарах в режиме реального времени. Усовершенствованные ПЛК (программируемые логические контроллеры) обеспечивают отказоустойчивую работу, автоматически отключая систему, если параметры отклоняются от безопасных диапазонов.
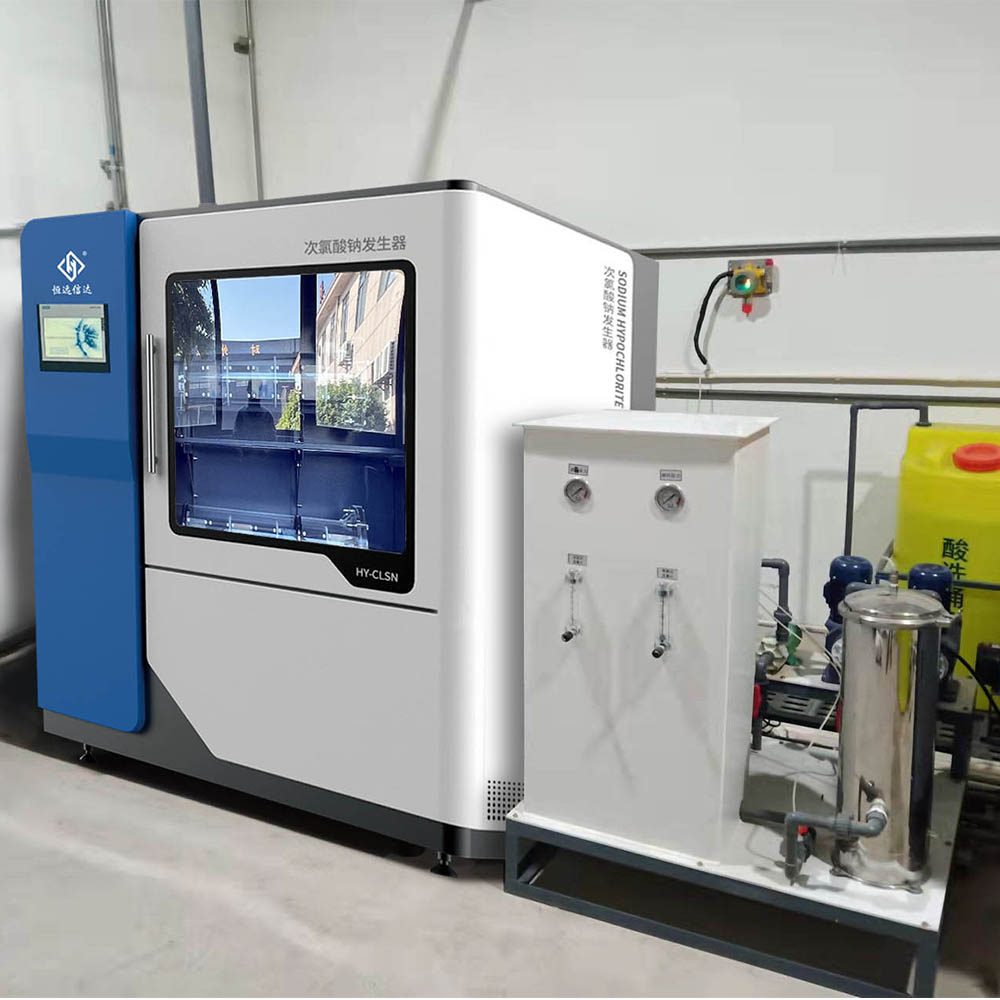
Производство гипохлорита натрия на месте по сравнению с массовыми химическими альтернативами
Сравнение систем на месте с оптовой доставкой показывает резкие различия в профилях рисков. Коммерческий отбеливатель с концентрацией 12,5% представляет собой серьезную проблему при обращении с ним. Это опасный материал, требующий строгих протоколов хранения и создающий риски при разгрузке.
И наоборот, 0,8% раствор, полученный Система электрохлорирования значительно ниже порога классификации опасных материалов. Эта более низкая концентрация резко снижает нормативную нагрузку и устраняет обширные требования EPA по управлению рисками (RMP), связанные с газообразным хлором или высококонцентрированным отбеливателем.
Химическое разложение также благоприятствует образованию на месте. Насыпной гипохлорит начинает терять прочность в тот момент, когда покидает территорию производителя. Такие факторы, как тепло и воздействие света, ускоряют этот распад, что приводит к образованию побочных продуктов хлората. Генерация на месте постоянно создает свежие решения. Такая оперативность предотвращает разложение и исключает образование нежелательных побочных продуктов при хранении.
Устойчивость цепочки поставок дает еще одно важное преимущество. Предприятия, использующие сыпучие химикаты, остаются уязвимыми к перебоям в доставке, вызванным погодными условиями, закрытием дорог или нехваткой поставщиков. Системы на местах меняют эту динамику. Они полагаются на сухую соль, стабильный, инертный материал, который менеджеры предприятий могут хранить месяцами без разложения.
В следующей таблице представлены ключевые различия между этими двумя распространенными подходами к дезинфекции:
Сравнение стратегий дезинфекции.
| Характеристика: |
Массовая доставка отбеливателя. |
Генерация на месте. |
| Классификация безопасности |
Опасен (концентрация 12,5%) |
Неопасно (концентрация 0,8%) |
| Стабильность продукта |
Деградирует со временем |
Генерируется по запросу |
| Зависимость от предложения |
Частые поставки автотранспортом |
Сухое хранение соли (долгосрочное) |
| Нормативное бремя |
Высокий (RMP и специализированное хранилище) |
Низкий (стандартное обращение с химикатами) |
Ключевые критерии оценки оборудования для обеззараживания питьевой воды
Выбор правильного Оборудование для дезинфекции питьевой воды требует тщательного планирования. Сначала предприятия должны точно определить размеры генератора. Вы должны сопоставить генерирующую мощность, измеряемую в фунтах хлорного эквивалента в день, с пиковым расходом станции. Игнорируйте сезонные колебания на свой страх и риск; обеспечение способности системы справляться с летними пиками спроса является обязательным.
Соответствие нормативным требованиям остается не подлежащим обсуждению. Всегда проверяйте, что и оборудование, и полученный раствор гипохлорита натрия соответствуют стандартам NSF/ANSI 61 и NSF/ANSI 372. Эти сертификаты подтверждают, что оборудование не выделяет вредные загрязнения в питьевую воду.
Эксплуатация и обслуживание требуют прозрачного взгляда на потребление ресурсов. Хотя в этой статье избегаются конкретные финансовые рамки, операционная эффективность остается приоритетом. Рассчитайте ожидаемое потребление киловатт-часов и нормы потребления соли. Фактор ожидаемого срока службы электролизеров, который обычно составляет от пяти до восьми лет. Эти переменные определяют долгосрочную устойчивость установки.
Ограничения по пространству часто определяют масштаб проекта. Оцените доступную площадь вашего текущего объекта. Вам потребуется достаточное количество квадратных метров для установки генератора, резервуаров для хранения рассола и необходимых трубопроводов. Не пренебрегайте требованиями по удалению водорода. Воздуховоды должны быть выведены в безопасное место на открытом воздухе, что может потребовать внесения особых архитектурных изменений в существующее помещение.
Реалии реализации: обслуживание, риски и развертывание
Переход к производству на месте требует проактивной стратегии технического обслуживания. Отложение накипи на электродах представляет собой наиболее распространенную операционную проблему. Минералы, присутствующие в исходной воде, со временем неизбежно накапливаются на электродах. Это накопление создает электрическое сопротивление и снижает выходную эффективность. Хотя некоторые системы оснащены механизмами самоочистки, большинство из них требуют регулярного цикла промывки кислотой для восстановления производительности.
Качество соли напрямую влияет на здоровье системы. Использование низкосортной соли приводит к появлению примесей, таких как бромид или тяжелые металлы. Эти загрязнения ускоряют эрозию дорогих ММО-покрытий на электродах. Они также могут способствовать образованию регулируемых побочных продуктов дезинфекции (DBP). Приобретение пищевой соли высокой чистоты обеспечивает более длительный срок службы оборудования и лучшее качество воды.
Безопасность вокруг газообразного водорода остается первостепенной задачей. Хотя водород является естественным побочным продуктом электролиза, его накопление создает опасность взрыва. В помещении генерации должны быть резервные системы вентиляции и газовые датчики, подключенные к панели управления. Такая установка гарантирует, что в случае сбоя вентиляции система автоматически остановит производство.
Успешное внедрение также требует обучения персонала. Хотя системы автоматизируют большую часть работы, операторы должны понимать, как интерпретировать данные SCADA, управлять запасами соли и выполнять периодические проверки. Составление графика профилактического обслуживания на этапе ввода в эксплуатацию настраивает команду на долгосрочный успех.
Заключение
Переход на локальную систему обеспечивает стратегическую модернизацию объектов, в приоритете которой находятся безопасность, независимость цепочки поставок и эксплуатационная стабильность. Это устраняет опасности, связанные с управлением химическими веществами в больших объемах, и обеспечивает устойчивую альтернативу непредсказуемым рыночным силам.
Инженерам и руководителям предприятий следует начать с проведения 12-месячного исторического аудита текущего потребления хлора. Затем оцените местные тарифы на электроэнергию и воду, чтобы понять эксплуатационный профиль. Составьте карту доступной площади на вашем предприятии, чтобы обеспечить удобное размещение оборудования, включая все необходимые требования к вентиляции. Наконец, обратитесь к поставщикам с этими данными и запросите подробное технико-экономическое обоснование, адаптированное к вашим конкретным требованиям к потоку.
Часто задаваемые вопросы
Вопрос: Какова концентрация гипохлорита натрия, производимого на месте?
Ответ: Обычно система производит раствор с концентрацией 0,8% (8000 ppm). Эта концентрация классифицируется как неопасная, что значительно снижает риски при обращении и безопасности персонала предприятия, сохраняя при этом высокую эффективность для дезинфекции питьевой воды.
Вопрос: Как долго служат электролитические элементы, прежде чем потребуется замена?
Ответ: Срок службы электролизера обычно составляет от пяти до восьми лет. Этот срок во многом зависит от таких факторов, как жесткость сырой воды, чистота используемой соли и строгое соблюдение рекомендуемых протоколов технического обслуживания, таких как регулярная кислотная промывка для удаления минеральных отложений.
Вопрос: Устраняет ли производство на месте риск побочных продуктов дезинфекции (ППД)?
Ответ: Нет. Хотя этот процесс сводит к минимуму образование хлоратов и перхлоратов, обычно связанных с разложением сыпучих отбеливателей, присутствие стандартных DBP, таких как тригалометаны (THM) и галогенуксусные кислоты (HAA), зависит в первую очередь от органических предшественников, естественно присутствующих в исходной воде.
Вопрос: Каков средний период окупаемости системы электрохлорирования?
Ответ: Окупаемость инвестиций значительно варьируется в зависимости от местных затрат на поставку химикатов и тарифов на коммунальные услуги. Однако на большинстве муниципальных объектов точка безубыточности обычно наступает через три-семь лет после первоначальной установки.
Вопрос: Может ли локальная система справиться с внезапными скачками спроса на очистку воды?
Ответ: Да, эти системы могут эффективно справляться с резкими скачками спроса. Ключ заключается в разработке системы с достаточной емкостью резервуара для хранения. Этот резерв позволяет предприятию использовать предварительно созданный запас раствора во время пиковых нагрузок, обеспечивая непрерывную дезинфекцию без нагрузки на генерирующее оборудование.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Türkçe
 አማርኛ
 ພາສາລາວ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenščina
 Svenska
 Ελληνικά
 Suomi
 Dansk
 Shqip
 বাংলা
 Oʻzbekcha
 Azərbaycan dili
 íslenska


