تاسیسات تصفیه آب شهری به طور مداوم با تدارکات پیچیده زنجیره تامین مواد شیمیایی عمده مبارزه می کنند. مدیریت تحویل کلر با غلظت بالا موانع عملیاتی قابل توجهی از جمله هزینه های نوسان و تعهدات ایمنی سخت ایجاد می کند. ذخیره گاز کلر تحت فشار یا مقادیر زیادی سفید کننده صنعتی، کارکنان را در معرض خطرات شدید قرار می دهد و برنامه ریزی واکنش اضطراری را پیچیده می کند. این بارهای لجستیکی اغلب از ماموریت اصلی تامین آب مطمئن و مطمئن برای جامعه می کاهد.
جابجایی به تولید هیپوکلریت سدیم در محل یک جایگزین قوی و تجاری قابل دوام ارائه می دهد. این رویکرد مدل عملیاتی را از تدارکات شیمیایی خارجی به تولید محلی قابل اعتماد و بر اساس تقاضا تغییر می دهد. تسهیلات کنترل بیشتری بر فرآیندهای ضد عفونی خود به دست می آورند و در عین حال خطرات رسیدگی را به حداقل می رسانند. ارزیابی این انتقال مستلزم درک روشنی از مکانیسم فنی، ردپای نصب، و اثرات عملیاتی گستردهتر مورد نیاز برای اطمینان از ضدعفونی مداوم و سازگار است.
خوراکی های کلیدی
- یک ژنراتور هیپوکلریت سدیم در محل از الکترولیز آب نمک برای تولید معادل کلر با غلظت کم (معمولاً 0.8٪) استفاده می کند که خطرات تخریب و ایمنی ذخیره سازی 12.5٪ سفید کننده تجاری را حذف می کند.
- ورودیهای اولیه صرفاً نمک، آب و برق برای مواد غذایی هستند که هزینههای عملیاتی بلندمدت را در برابر بازارهای نوسانات شیمیایی تثبیت میکنند.
- انتخاب سیستم مستلزم ارزیابی دقیق پروتکل های ایمنی تخلیه هیدروژن، طول عمر سلول های الکترولیتی و نیاز روزانه کلر مورد نیاز برای مقیاس پذیر است. ضد عفونی آب شهری.
- در حالی که هزینه های سرمایه ای (CapEx) بیشتر از سیستم های دوز انبوه است، بازگشت سرمایه (ROI) معمولاً از طریق کاهش هزینه های حمل و نقل، جابجایی و رعایت مواد خطرناک محقق می شود.
مکانیسم هسته: فرآیند الکترولیز آب نمک
درک چگونگی تولید کلر توسط یک سیستم با شیمی اساسی آغاز می شود. این فرآیند از یک واکنش مستقیم استفاده می کند: مخلوط کردن آب و نمک برای ایجاد محلول آب نمک، که سپس از جریان الکتریکی عبور می کند. این واکنش الکتروشیمیایی هیپوکلریت سدیم را تولید می کند که با معادله NaCl + H2O + انرژی الکتریکی → NaOCl + H2 نشان داده می شود.
فرآیند تولید شامل چندین مرحله حیاتی برای اطمینان از کارایی و ایمنی است.
نرم کننده آب
ابتدا، اپراتورهای تاسیسات باید کلسیم و منیزیم را از آب ورودی حذف کنند. این مواد معدنی باعث ایجاد پوسته پوسته شدن روی الکترودهای داخل سلول می شوند. بدون نرم شدن، راندمان کاهش می یابد و اجزای داخلی با سایش زودرس مواجه می شوند.
اشباع آب نمک
این سیستم آب نرم شده را با نمک با خلوص بالا مخلوط می کند تا یک محلول آب نمک اشباع ایجاد کند. قوام این آب نمک برای پارامترهای دقیق واکنش ضروری است. سطوح غلظت دقیق مستقیماً بر کیفیت محصول نهایی تأثیر می گذارد.
سیستم الکتروکلریناسیون
این مرکز آب نمک رقیق شده را از طریق یک سلول الکترولیتی پمپ می کند. این سلول حاوی الکترودهای تیتانیوم است که با اکسیدهای فلزی مخلوط تخصصی پوشانده شده اند. این فرآیند از الکترولیز آب نمک باعث تبدیل محلول آب نمک به هیپوکلریت سدیم می شود.
کاهش هیدروژن
گاز هیدروژن به عنوان یک محصول جانبی ضروری واکنش الکتروشیمیایی عمل می کند. پروتکل های ایمنی حکم می کنند که سیستم باید به طور ایمن این گاز را جدا کرده و تخلیه کند. دمندههای اختصاصی محصول جانبی را به فضای بیرون میبرند و تضمین میکنند که هرگز در داخل اتاق جمع نمیشود.
ذخیره سازی و دوز
این سیستم محلول هیپوکلریت سدیم 0.8 درصد تولید شده را در یک مخزن نگهداری ذخیره می کند. از اینجا، پمپ های خودکار محلول را با نرخ های دقیق به منبع آب تحویل می دهند. این سیستم حلقه بسته ضدعفونی مداوم را بدون نیاز به جابجایی دستی مواد شیمیایی خطرناک تضمین می کند.
معماری تجهیزات: اجزای یک ژنراتور اتوماتیک هیپوکلریت سدیم
موفقیت به قابلیت اطمینان سخت افزار بستگی دارد. یک مولد اتوماتیک هیپوکلریت سدیم شامل چندین زیرسیستم مهندسی شده است که برای کار پشت سر هم طراحی شده اند. طرح های مدرن ماژولار بودن و سهولت نگهداری را برای به حداقل رساندن زمان خرابی در اولویت قرار می دهند.
تاسیسات تصفیه آب باید سیستم هایی را که دارای اجزای قوی هستند اولویت بندی کنند. سیستم های نرم کننده آب و چیلر حیاتی هستند. آنها اطمینان می دهند که آب ورودی در محدوده دما و سختی خاص باقی می ماند. اگر آب از این مشخصات فراتر رود، سلول الکترولیتی آسیب می بیند که باعث کاهش طول عمر عملیاتی آن می شود.
مخزن آب نمک و پمپ های تناسبی تغذیه را تنظیم می کنند. این اجزا اطمینان می دهند که سیستم نسبت دقیق آب نمک به آب مورد نیاز برای بازده الکتریکی بهینه را حفظ می کند. نسبت های نادرست منجر به هدر رفتن الکتریسیته یا واکنش های ناقص می شود و هزینه ها را بی جهت افزایش می دهد.
سلول الکترولایزر به عنوان موتور اصلی سیستم عمل می کند. مهندسان دو طرح اصلی را ارزیابی می کنند: لوله ای و صفحه ای. سلولهای لولهای اغلب ویژگیهای جریان بهتری را ارائه میدهند، در حالی که طرحهای صفحه میتوانند دسترسی تعمیر و نگهداری سادهتری را ارائه دهند. تصمیم گیرندگان باید معیارهای مصرف انرژی، به ویژه کیلووات ساعت مورد نیاز به ازای هر پوند کلر آزاد تولید شده را ارزیابی کنند.
در نهایت، کنترل پنل به عنوان مغز عملیات عمل می کند. سیستم های مدرن به طور یکپارچه با شبکه های SCADA ادغام می شوند. این اتصال به اپراتورها اجازه می دهد تا ولتاژ، نرخ جریان و سطوح مخزن را در زمان واقعی نظارت کنند. PLC های پیشرفته (کنترل کننده های منطقی قابل برنامه ریزی) عملیات ایمن را ارائه می دهند و در صورت انحراف پارامترها از محدوده ایمن، به طور خودکار سیستم را خاموش می کنند.
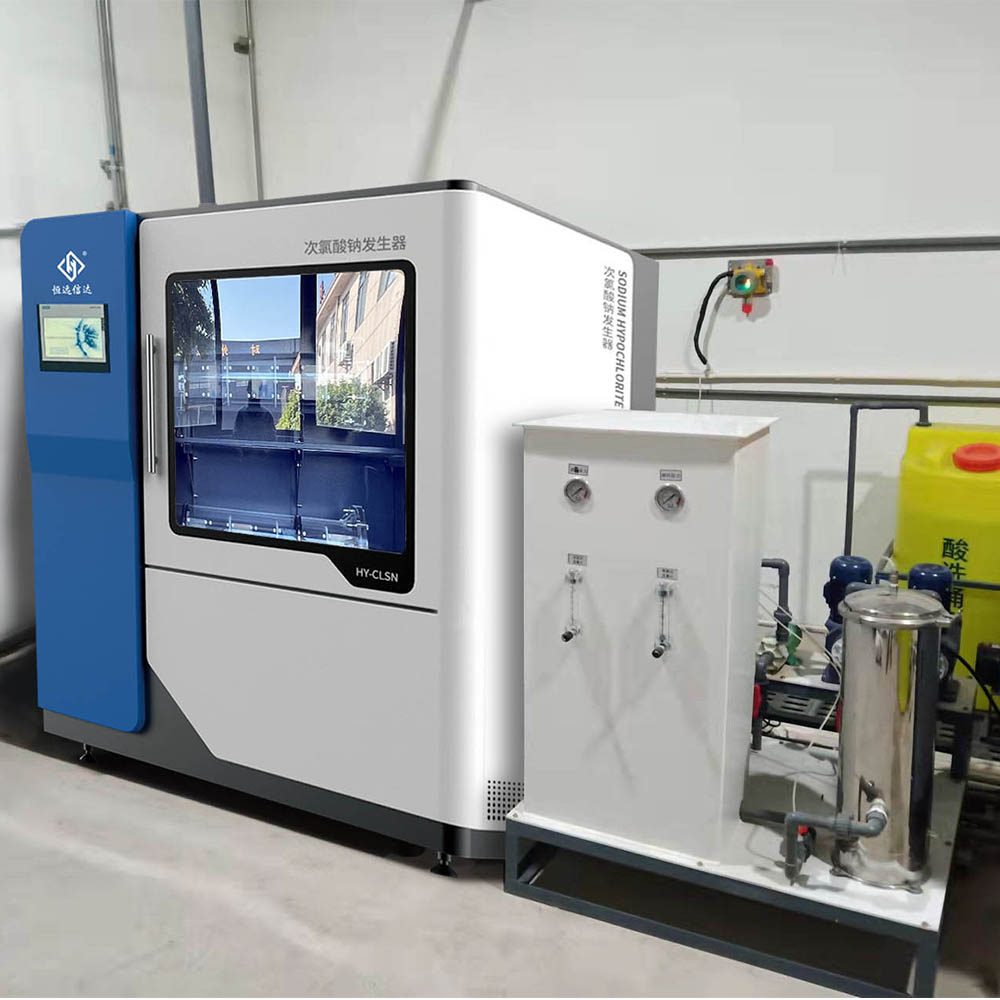
تولید هیپوکلریت سدیم در محل در مقابل جایگزین های شیمیایی فله
مقایسه سیستمهای در محل با تحویل انبوه، تفاوتهای فاحشی را در پروفایل ریسک نشان میدهد. سفید کننده تجاری 12.5 درصدی، چالش های قابل توجهی را در کار کردن ایجاد می کند. این یک ماده خطرناک است که به پروتکل های ذخیره سازی دقیق نیاز دارد و در هنگام تخلیه خطراتی را به همراه دارد.
برعکس، محلول 0.8٪ تولید شده توسط یک سیستم الکتروکلریناسیون بسیار پایین تر از آستانه طبقه بندی مواد خطرناک است. این غلظت کمتر به شدت بار نظارتی را کاهش میدهد و الزامات گسترده مدیریت ریسک EPA (RMP) مرتبط با گاز کلر یا سفید کننده با استحکام بالا را حذف میکند.
تخریب شیمیایی نیز به نفع تولید در محل است. هیپوکلریت فله از لحظه ای که سازنده را ترک می کند شروع به از دست دادن قدرت می کند. عواملی مانند گرما و قرار گرفتن در معرض نور این پوسیدگی را تسریع میکنند و منجر به تشکیل محصولات جانبی کلرات میشوند. تولید در محل به طور مداوم راه حل تازه ایجاد می کند. این فوریت از تخریب جلوگیری می کند و از تشکیل محصولات جانبی ناخواسته در طول ذخیره سازی جلوگیری می کند.
انعطاف پذیری زنجیره تامین مزیت عمده دیگری را فراهم می کند. تأسیسات متکی به مواد شیمیایی فله در برابر وقفه های تحویل ناشی از آب و هوا، بسته شدن جاده ها یا کمبود تأمین کنندگان آسیب پذیر هستند. سیستم های موجود در سایت این پویایی را تغییر می دهند. آنها بر نمک خشک تکیه می کنند، ماده ای پایدار و بی اثر که مدیران تأسیسات می توانند ماه ها بدون تخریب آن را ذخیره کنند.
جدول زیر تفاوت های کلیدی بین این دو روش رایج ضد عفونی را نشان می دهد:
مقایسه استراتژی های ضد عفونی
| ویژگی |
تحویل فله سفید کننده |
در محل تولید |
| طبقه بندی ایمنی |
خطرناک (غلظت 12.5 درصد) |
غیر خطرناک (غلظت 0.8٪) |
| پایداری محصول |
در طول زمان تنزل می یابد |
تازه در صورت تقاضا تولید می شود |
| وابستگی به عرضه |
تحویل مکرر کامیون |
ذخیره نمک خشک (طولانی مدت) |
| بار نظارتی |
بالا (RMP و ذخیره سازی تخصصی) |
کم (کاربرد شیمیایی استاندارد) |
معیارهای کلیدی ارزیابی تجهیزات ضد عفونی آب آشامیدنی
انتخاب سمت راست تجهیزات ضد عفونی آب آشامیدنی مستلزم برنامه ریزی دقیق است. امکانات ابتدا باید اندازه دقیق ژنراتور را انجام دهند. شما باید ظرفیت تولید را که بر حسب پوند معادل کلر در روز اندازه گیری می شود، با حداکثر دبی کارخانه مطابقت دهید. نوسانات فصلی را به خطر خود نادیده بگیرید. اطمینان از اینکه این سیستم می تواند افزایش تقاضای تابستانی را مدیریت کند اجباری است.
انطباق با مقررات غیرقابل مذاکره است. همیشه بررسی کنید که هم تجهیزات و هم محلول هیپوکلریت سدیم حاصله با استانداردهای NSF/ANSI 61 و NSF/ANSI 372 مطابقت دارند. این گواهیها تأیید میکنند که تجهیزات آلایندههای مضر را به منبع آب آشامیدنی وارد نمیکنند.
عملیات و تعمیر و نگهداری نیازمند نگاهی شفاف به مصرف منابع است. در حالی که این مقاله از چارچوبهای مالی خاص اجتناب میکند، کارایی عملیاتی همچنان در اولویت است. میزان مصرف مورد انتظار کیلووات ساعت و میزان مصرف نمک را محاسبه کنید. عاملی در طول عمر پیشبینیشده سلولهای الکترولیتی، که معمولاً از پنج تا هشت سال متغیر است. این متغیرها پایداری دراز مدت نصب را دیکته می کنند.
محدودیت های فضا اغلب محدوده پروژه را تعریف می کنند. ردپای موجود در مرکز فعلی خود را ارزیابی کنید. برای لغزش ژنراتور، مخازن ذخیره آب نمک و لوله کشی لازم به متراژ مربع کافی نیاز دارید. الزامات هواگیری هیدروژنی را نادیده نگیرید. کانال کشی باید به یک مکان امن در فضای باز هدایت شود، که ممکن است نیاز به تغییرات معماری خاصی در اتاق موجود داشته باشد.
واقعیت های پیاده سازی: نگهداری، ریسک ها و عرضه
انتقال به تولید در محل مستلزم یک استراتژی نگهداری فعال است. مقیاس بندی الکترود رایج ترین چالش عملیاتی را نشان می دهد. مواد معدنی موجود در آب منبع به طور اجتناب ناپذیری در طول زمان روی الکترودها جمع می شوند. این تجمع مقاومت الکتریکی ایجاد می کند و بازده خروجی را کاهش می دهد. در حالی که برخی از سیستم ها دارای مکانیسم های خود تمیز شونده هستند، اکثر آنها به یک چرخه اسیدشویی معمولی برای بازیابی عملکرد نیاز دارند.
کیفیت نمک به طور مستقیم بر سلامت سیستم تأثیر می گذارد. استفاده از نمک کم عیار ناخالصی هایی مانند برمید یا فلزات سنگین را وارد می کند. این آلاینده ها فرسایش پوشش های MMO گران قیمت روی الکترودها را تسریع می کنند. آنها همچنین می توانند در تشکیل محصولات جانبی ضد عفونی تنظیم شده (DBPs) کمک کنند. تهیه نمک با خلوص بالا و درجه غذایی، عمر طولانیتر تجهیزات و کیفیت آب بهتر را تضمین میکند.
ایمنی در اطراف گاز هیدروژن در درجه اول اهمیت قرار دارد. اگرچه هیدروژن یک محصول جانبی طبیعی الکترولیز است، اما تجمع آن خطرات انفجاری ایجاد می کند. اتاق تولید باید شامل سیستم های تهویه اضافی و حسگرهای گاز متصل به تابلوی کنترل باشد. این تنظیم تضمین می کند که اگر تهویه ناموفق باشد، سیستم به طور خودکار تولید را متوقف می کند.
راه اندازی موفقیت آمیز به آموزش کارکنان نیز نیاز دارد. در حالی که سیستمها بسیاری از کارها را خودکار میکنند، اپراتورها باید نحوه تفسیر دادههای SCADA، مدیریت موجودی نمک و انجام بازرسیهای دورهای را بدانند. ایجاد یک برنامه نگهداری پیشگیرانه در طول مرحله راه اندازی، تیم را برای موفقیت بلندمدت آماده می کند.
نتیجه گیری
انتقال به یک سیستم در محل یک ارتقاء استراتژیک برای تسهیلات با اولویت ایمنی، استقلال زنجیره تامین و ثبات عملیاتی فراهم می کند. خطرات مدیریت مواد شیمیایی عمده را حذف می کند و جایگزینی انعطاف پذیر برای نیروهای غیرقابل پیش بینی بازار فراهم می کند.
مدیران مهندسی و کارخانه باید با انجام ممیزی تاریخی 12 ماهه از مصرف فعلی کلر خود شروع کنند. در مرحله بعد، نرخ آب و برق محلی را برای درک مشخصات عملیاتی ارزیابی کنید. ردپای موجود در مرکز خود را ترسیم کنید تا اطمینان حاصل کنید که تجهیزات به راحتی جا می شوند، از جمله تمام الزامات هواگیری ضروری. در نهایت، با این نقاط داده به فروشندگان نزدیک شوید تا یک مطالعه امکان سنجی دقیق متناسب با نیازهای جریان خاص شما را درخواست کنند.
سوالات متداول
س: غلظت هیپوکلریت سدیم تولید شده در محل چقدر است؟
پاسخ: سیستم به طور معمول یک محلول 0.8٪ (8000 ppm) تولید می کند. این غلظت به عنوان غیر خطرناک طبقه بندی می شود، که به طور قابل توجهی خطرات حمل و نقل و ایمنی را برای کارکنان تاسیسات کاهش می دهد و در عین حال برای ضد عفونی آب آشامیدنی بسیار موثر باقی می ماند.
س: سلول های الکترولیتی قبل از نیاز به تعویض چه مدت دوام می آورند؟
پاسخ: طول عمر یک سلول الکترولیتی معمولاً پنج تا هشت سال است. این مدت به شدت به عواملی مانند سختی آب خام، خلوص نمک استفاده شده و رعایت دقیق پروتکل های نگهداری توصیه شده مانند شستشوی منظم اسید برای حذف رسوبات معدنی بستگی دارد.
س: آیا تولید در محل خطر محصولات جانبی ضد عفونی (DBP) را از بین می برد؟
پاسخ: خیر. در حالی که این فرآیند تشکیل کلرات و پرکلرات را که معمولاً با سفیدکنندههای فلهای تخریبکننده مرتبط است، به حداقل میرساند، وجود DBPs استاندارد - مانند تری هالومتانها (THMs) و اسیدهای هالواستیک (HAAs) - عمدتاً به پیشسازهای آلی موجود در آب منبع بستگی دارد.
س: متوسط دوره بازگشت سرمایه برای یک سیستم الکتروکلره چقدر است؟
A: بازگشت سرمایه به طور قابل توجهی بر اساس هزینه های عرضه مواد شیمیایی محلی و نرخ های آب و برق متفاوت است. با این حال، اکثر تأسیسات شهری معمولاً یک نقطه سربه سر را مشاهده می کنند که بین سه تا هفت سال پس از نصب اولیه رخ می دهد.
س: آیا یک سیستم در محل می تواند افزایش ناگهانی تقاضای تصفیه آب را مدیریت کند؟
پاسخ: بله، این سیستم ها می توانند به طور موثری افزایش تقاضا را مدیریت کنند. کلید مهندسی سیستم با ظرفیت مخزن ذخیره کافی است. این ذخیره به تاسیسات اجازه میدهد تا از انباری از محلول از پیش تولید شده در طول رویدادهای اوج جریان استخراج کند و از ضدعفونی مداوم بدون فشار بر تجهیزات تولید اطمینان حاصل کند.
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Türkçe
 አማርኛ
 ພາສາລາວ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenščina
 Svenska
 Ελληνικά
 Suomi
 Dansk
 Shqip
 বাংলা
 Oʻzbekcha
 Azərbaycan dili
 íslenska


