โรงบำบัดน้ำเสียของเทศบาลต้องดิ้นรนกับการขนส่งที่ซับซ้อนของห่วงโซ่อุปทานเคมีภัณฑ์จำนวนมากอย่างต่อเนื่อง การจัดการการส่งมอบคลอรีนที่มีความเข้มข้นสูงจะสร้างอุปสรรคในการปฏิบัติงานที่สำคัญ รวมถึงต้นทุนที่ผันผวนและความรับผิดด้านความปลอดภัยที่เข้มงวด การจัดเก็บก๊าซคลอรีนที่มีแรงดันหรือสารฟอกขาวเกรดอุตสาหกรรมในปริมาณมากจะทำให้พนักงานตกอยู่ในอันตรายร้ายแรง และทำให้การวางแผนรับมือเหตุฉุกเฉินมีความซับซ้อน ภาระด้านลอจิสติกส์เหล่านี้มักจะเบี่ยงเบนไปจากภารกิจหลักในการจัดหาน้ำที่ปลอดภัยและเชื่อถือได้ให้กับชุมชน
เปลี่ยนไป การสร้างโซเดียมไฮโปคลอไรต์ที่ไซต์งาน เป็นทางเลือกที่มีประสิทธิภาพและใช้งานได้ในเชิงพาณิชย์ แนวทางนี้จะเปลี่ยนรูปแบบการดำเนินงานจากการจัดซื้อสารเคมีภายนอกไปสู่การผลิตในท้องถิ่นที่เชื่อถือได้และตามความต้องการ สิ่งอำนวยความสะดวกสามารถควบคุมกระบวนการฆ่าเชื้อได้ดียิ่งขึ้นพร้อมทั้งลดความเสี่ยงในการจัดการ การประเมินการเปลี่ยนแปลงนี้จำเป็นต้องมีความเข้าใจที่ชัดเจนเกี่ยวกับกลไกทางเทคนิค ขอบเขตการติดตั้ง และผลกระทบในการดำเนินงานในวงกว้างที่จำเป็นเพื่อให้แน่ใจว่ามีการฆ่าเชื้ออย่างต่อเนื่องและเป็นไปตามข้อกำหนด
ประเด็นสำคัญ
- หนึ่ง เครื่องกำเนิดโซเดียมไฮโปคลอไรต์ในสถานที่ ใช้อิเล็กโทรไลซิสของน้ำเกลือเพื่อผลิตคลอรีนที่มีความเข้มข้นต่ำ (โดยทั่วไปคือ 0.8%) ซึ่งเทียบเท่ากับคลอรีน ซึ่งช่วยขจัดความเสี่ยงในการย่อยสลายและความปลอดภัยในการจัดเก็บสารฟอกขาวเชิงพาณิชย์จำนวนมาก 12.5%
- ปัจจัยการผลิตหลักคือเกลือ น้ำ และไฟฟ้าเกรดอาหาร เพื่อรักษาเสถียรภาพค่าใช้จ่ายในการดำเนินงานระยะยาวเมื่อเทียบกับตลาดเคมีภัณฑ์ที่ผันผวน
- การเลือกระบบจำเป็นต้องมีการประเมินอย่างรอบคอบเกี่ยวกับระเบียบวิธีด้านความปลอดภัยในการระบายไฮโดรเจน อายุการใช้งานของเซลล์อิเล็กโทรไลต์ และความต้องการคลอรีนรายวันที่จำเป็นสำหรับการปรับขนาด การฆ่าเชื้อโรคในน้ำของเทศบาล.
- แม้ว่ารายจ่ายฝ่ายทุน (CapEx) จะสูงกว่าระบบการจ่ายสารปริมาณมาก แต่โดยทั่วไปแล้วผลตอบแทนจากการลงทุน (ROI) จะเกิดขึ้นได้จากการลดต้นทุนการขนส่ง การจัดการ และการปฏิบัติตามข้อกำหนดด้านวัตถุอันตราย
กลไกหลัก: กระบวนการอิเล็กโทรไลซิสของน้ำเกลือ
การทำความเข้าใจวิธีที่ระบบสร้างคลอรีนเริ่มต้นจากเคมีพื้นฐานที่เกี่ยวข้อง กระบวนการนี้ใช้ปฏิกิริยาที่ตรงไปตรงมา นั่นคือการผสมน้ำและเกลือเพื่อสร้างสารละลายน้ำเกลือ จากนั้นจึงไหลผ่านกระแสไฟฟ้า ปฏิกิริยาเคมีไฟฟ้านี้ทำให้เกิดโซเดียมไฮโปคลอไรต์ แทนด้วยสมการ: NaCl + H₂O + พลังงานไฟฟ้า → NaOCl + H₂
กระบวนการผลิตเกี่ยวข้องกับขั้นตอนสำคัญหลายขั้นตอนเพื่อให้มั่นใจในประสิทธิภาพและความปลอดภัย
น้ำอ่อน
ขั้นแรก ผู้ปฏิบัติงานในโรงงานต้องกำจัดแคลเซียมและแมกนีเซียมออกจากน้ำที่ไหลเข้า แร่ธาตุเหล่านี้ทำให้เกิดตะกรันบนอิเล็กโทรดภายในเซลล์ ประสิทธิภาพลดลง และส่วนประกอบภายในเผชิญกับการสึกหรอก่อนเวลาอันควรโดยไม่ทำให้อ่อนลง
ความอิ่มตัวของน้ำเกลือ
ระบบจะผสมน้ำอ่อนตัวกับเกลือที่มีความบริสุทธิ์สูงเพื่อสร้างสารละลายน้ำเกลืออิ่มตัว ความสม่ำเสมอของน้ำเกลือนี้ยังคงเป็นสิ่งจำเป็นสำหรับพารามิเตอร์ปฏิกิริยาที่แม่นยำ ระดับความเข้มข้นที่แม่นยำส่งผลโดยตรงต่อคุณภาพของผลิตภัณฑ์ขั้นสุดท้าย
ระบบอิเล็กโทรคลอริเนชั่น
โรงงานจะสูบน้ำเกลือที่เจือจางแล้วผ่านเซลล์อิเล็กโทรไลต์ เซลล์นี้ประกอบด้วยอิเล็กโทรดไทเทเนียมที่เคลือบด้วยออกไซด์ของโลหะผสมชนิดพิเศษ กระบวนการนี้ การแยกน้ำเกลือด้วยไฟฟ้า จะกระตุ้นให้เกิดการเปลี่ยนสารละลายน้ำเกลือเป็นโซเดียมไฮโปคลอไรต์
การบรรเทาผลกระทบจากไฮโดรเจน
ก๊าซไฮโดรเจนทำหน้าที่เป็นผลพลอยได้จากปฏิกิริยาเคมีไฟฟ้า ระเบียบการด้านความปลอดภัยกำหนดว่าระบบจะต้องแยกและระบายก๊าซนี้อย่างปลอดภัย โบลเวอร์เฉพาะจะดันผลพลอยได้ออกสู่บรรยากาศภายนอก เพื่อให้แน่ใจว่าจะไม่สะสมภายในห้อง
การจัดเก็บและการให้ยา
ระบบจะจัดเก็บสารละลายโซเดียมไฮโปคลอไรต์ 0.8% ที่สร้างขึ้นไว้ในถังพัก จากจุดนี้ ปั๊มอัตโนมัติจะส่งสารละลายไปยังแหล่งจ่ายน้ำในอัตราที่แม่นยำ ระบบวงรอบปิดนี้รับประกันการฆ่าเชื้อที่สม่ำเสมอโดยไม่จำเป็นต้องจัดการสารเคมีอันตรายเข้มข้นแบบแมนนวล
สถาปัตยกรรมอุปกรณ์: ส่วนประกอบของเครื่องกำเนิดโซเดียมไฮโปคลอไรต์อัตโนมัติ
ความสำเร็จขึ้นอยู่กับความน่าเชื่อถือของฮาร์ดแวร์ หนึ่ง เครื่องกำเนิดโซเดียมไฮโปคลอไรต์อัตโนมัติ ประกอบด้วยระบบย่อยทางวิศวกรรมหลายระบบที่ออกแบบมาเพื่อทำงานควบคู่กัน การออกแบบที่ทันสมัยให้ความสำคัญกับความเป็นโมดูลและความง่ายในการบำรุงรักษาเพื่อลดเวลาหยุดทำงาน
สิ่งอำนวยความสะดวกบำบัดน้ำควรจัดลำดับความสำคัญของระบบที่รวมส่วนประกอบที่แข็งแกร่ง ระบบละลายน้ำและระบบทำความเย็นมีความสำคัญ ช่วยให้มั่นใจได้ว่าน้ำที่ไหลเข้าจะคงอยู่ภายในช่วงอุณหภูมิและความกระด้างที่กำหนด หากน้ำเกินข้อกำหนดเหล่านี้ เซลล์อิเล็กโทรไลต์จะได้รับผลกระทบ ซึ่งจะทำให้อายุการใช้งานลดลง
ถังน้ำเกลือและปั๊มปรับสัดส่วนควบคุมการป้อน ส่วนประกอบเหล่านี้ทำให้มั่นใจได้ว่าระบบจะรักษาอัตราส่วนน้ำเกลือต่อน้ำที่แน่นอนซึ่งจำเป็นเพื่อประสิทธิภาพทางไฟฟ้าที่เหมาะสมที่สุด อัตราส่วนที่ไม่ถูกต้องนำไปสู่การสิ้นเปลืองไฟฟ้าหรือปฏิกิริยาที่ไม่สมบูรณ์ ส่งผลให้ต้นทุนเพิ่มขึ้นโดยไม่จำเป็น
เซลล์อิเล็กโทรไลเซอร์ทำหน้าที่เป็นกลไกหลักของระบบ วิศวกรประเมินการออกแบบหลักสองแบบ: แบบท่อและแบบแผ่น เซลล์แบบท่อมักมีลักษณะการไหลที่ดีกว่า ในขณะที่การออกแบบแผ่นช่วยให้เข้าถึงการบำรุงรักษาได้ง่ายขึ้น ผู้มีอำนาจตัดสินใจจะต้องประเมินตัวชี้วัดการใช้พลังงาน โดยเฉพาะกิโลวัตต์-ชั่วโมงที่ต้องการต่อคลอรีนอิสระที่ผลิตได้หนึ่งปอนด์
ในที่สุด แผงควบคุมก็ทำหน้าที่เป็นสมองของการดำเนินการ ระบบสมัยใหม่ผสานรวมเข้ากับเครือข่าย SCADA ได้อย่างราบรื่น การเชื่อมต่อนี้ช่วยให้ผู้ปฏิบัติงานตรวจสอบแรงดันไฟฟ้า อัตราการไหล และระดับถังแบบเรียลไทม์ PLC ขั้นสูง (ตัวควบคุมลอจิกแบบตั้งโปรแกรมได้) ให้การทำงานที่ปลอดภัยเมื่อเกิดข้อผิดพลาด โดยจะปิดระบบโดยอัตโนมัติหากพารามิเตอร์เบี่ยงเบนไปจากช่วงที่ปลอดภัย
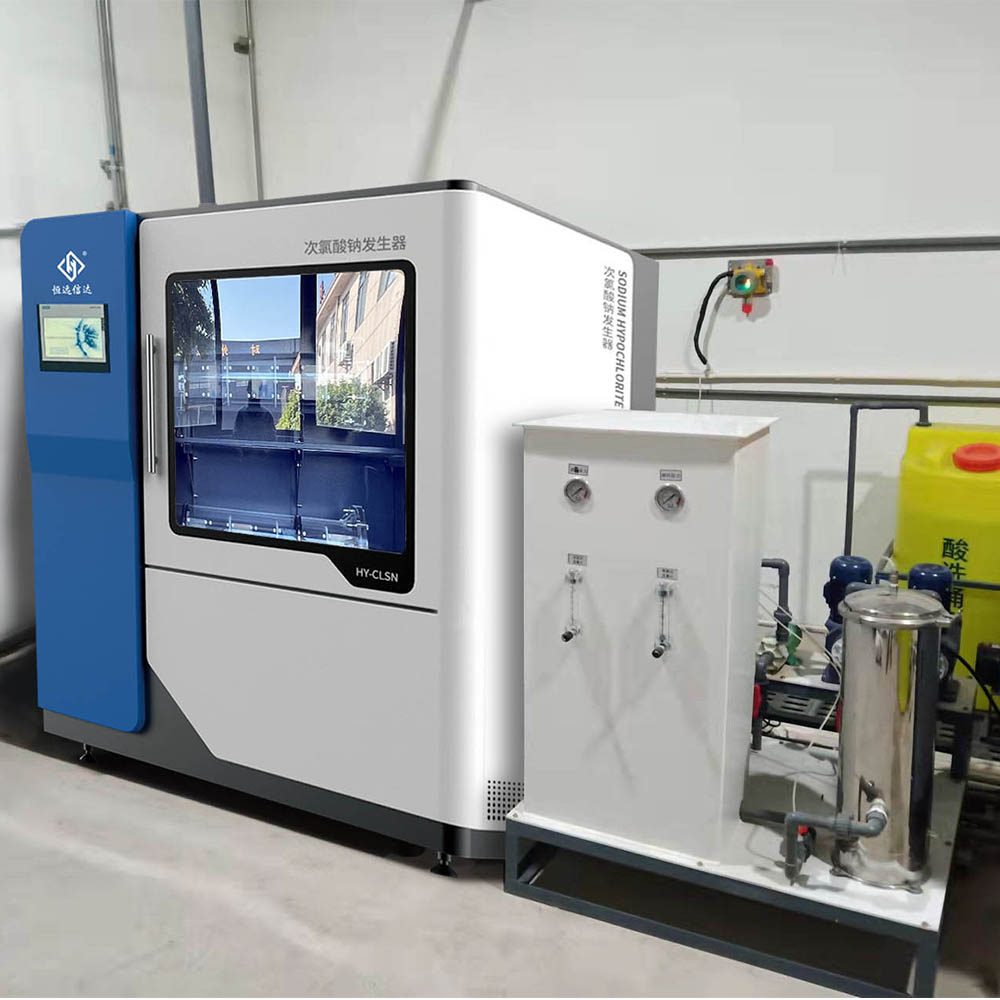
การสร้างโซเดียมไฮโปคลอไรต์ในสถานที่เทียบกับทางเลือกทางเคมีจำนวนมาก
การเปรียบเทียบระบบในไซต์งานกับการจัดส่งจำนวนมากเผยให้เห็นความแตกต่างอย่างสิ้นเชิงในด้านโปรไฟล์ความเสี่ยง สารฟอกขาวเชิงพาณิชย์ปริมาณ 12.5% ก่อให้เกิดความท้าทายในการจัดการอย่างมาก เป็นวัตถุอันตรายที่ต้องใช้โปรโตคอลการจัดเก็บที่เข้มงวดและก่อให้เกิดความเสี่ยงในระหว่างการขนถ่าย
ในทางกลับกัน สารละลาย 0.8% ที่สร้างโดย ระบบอิเล็กโทรคลอริเน ชันอยู่ต่ำกว่าเกณฑ์สำหรับการจำแนกประเภทวัตถุอันตรายมาก ความเข้มข้นที่ลดลงนี้ช่วยลดภาระด้านกฎระเบียบได้อย่างมาก และกำจัดข้อกำหนดแผนการจัดการความเสี่ยง (RMP) ของ EPA ที่ครอบคลุมที่เกี่ยวข้องกับก๊าซคลอรีนหรือสารฟอกขาวที่มีความเข้มข้นสูง
การย่อยสลายทางเคมียังเอื้อต่อการสร้างที่ไซต์งานด้วย ไฮโปคลอไรต์จำนวนมากเริ่มสูญเสียความแข็งแรงทันทีที่ออกจากผู้ผลิต ปัจจัยต่างๆ เช่น ความร้อนและการสัมผัสกับแสงเร่งการสลายตัวนี้ ซึ่งนำไปสู่การก่อตัวของผลพลอยได้ของคลอเรต การสร้างที่ไซต์งานจะสร้างโซลูชันที่สดใหม่อย่างต่อเนื่อง ความเร่งด่วนนี้ป้องกันการย่อยสลายและกำจัดการก่อตัวของผลพลอยได้ที่ไม่พึงประสงค์ระหว่างการเก็บรักษา
ความยืดหยุ่นของห่วงโซ่อุปทานทำให้เกิดข้อได้เปรียบที่สำคัญอีกประการหนึ่ง โรงงานที่ใช้สารเคมีปริมาณมากยังคงเสี่ยงต่อการหยุดชะงักในการจัดส่งอันเนื่องมาจากสภาพอากาศ การปิดถนน หรือการขาดแคลนซัพพลายเออร์ ระบบในสถานที่พลิกโฉมแบบไดนามิกนี้ พวกเขาพึ่งพาเกลือแห้ง ซึ่งเป็นวัสดุเฉื่อยที่มีความเสถียรซึ่งผู้จัดการโรงงานสามารถกักตุนไว้เป็นเวลาหลายเดือนโดยไม่มีการย่อยสลาย
ตารางต่อไปนี้สรุปความแตกต่างที่สำคัญระหว่างวิธีการฆ่าเชื้อทั่วไปสองวิธีนี้:
การเปรียบเทียบกลยุทธ์การฆ่าเชื้อ
| คุณลักษณะ |
การจัดส่งสารฟอกขาวจำนวนมาก |
การสร้างในสถานที่จริง |
| การจำแนกประเภทความปลอดภัย |
เป็นอันตราย (ความเข้มข้น 12.5%) |
ไม่เป็นอันตราย (ความเข้มข้น 0.8%) |
| ความเสถียรของผลิตภัณฑ์ |
เสื่อมสภาพไปตามกาลเวลา |
ผลิตสดใหม่ตามความต้องการ |
| การพึ่งพาอุปทาน |
การส่งรถบรรทุกเป็นประจำ |
การเก็บเกลือแห้ง (ระยะยาว) |
| ภาระด้านกฎระเบียบ |
สูง (RMP และพื้นที่เก็บข้อมูลเฉพาะ) |
ต่ำ (การจัดการสารเคมีมาตรฐาน) |
เกณฑ์การประเมินที่สำคัญสำหรับอุปกรณ์ฆ่าเชื้อโรคในน้ำดื่ม
การเลือกสิ่งที่ถูกต้อง อุปกรณ์ฆ่าเชื้อในน้ำดื่ม เกี่ยวข้องกับการวางแผนที่เข้มงวด สิ่งอำนวยความสะดวกจะต้องกำหนดขนาดเครื่องกำเนิดไฟฟ้าอย่างแม่นยำก่อน คุณควรจับคู่กำลังการผลิตซึ่งวัดเป็นปอนด์ของคลอรีนต่อวันกับปริมาณการไหลสูงสุดของโรงงาน ละเว้นความผันผวนตามฤดูกาลด้วยความเสี่ยงของคุณเอง การตรวจสอบให้แน่ใจว่าระบบสามารถรองรับความต้องการที่เพิ่มขึ้นในช่วงฤดูร้อนได้นั้นเป็นสิ่งจำเป็น
การปฏิบัติตามกฎระเบียบยังคงไม่สามารถเจรจาต่อรองได้ ตรวจสอบเสมอว่าทั้งอุปกรณ์และสารละลายโซเดียมไฮโปคลอไรต์ที่ได้นั้นตรงตามมาตรฐาน NSF/ANSI 61 และ NSF/ANSI 372 การรับรองเหล่านี้ยืนยันว่าอุปกรณ์ไม่ได้ชะล้างสารปนเปื้อนที่เป็นอันตรายลงในแหล่งน้ำดื่ม
การดำเนินงานและการบำรุงรักษาจำเป็นต้องมีการพิจารณาการใช้ทรัพยากรอย่างโปร่งใส แม้ว่าบทความนี้จะหลีกเลี่ยงกรอบทางการเงินที่เฉพาะเจาะจง แต่ประสิทธิภาพในการดำเนินงานยังคงเป็นสิ่งสำคัญอันดับแรก คำนวณการใช้กิโลวัตต์-ชั่วโมงที่คาดหวังและอัตราการใช้เกลือ ปัจจัยในอายุการใช้งานที่คาดไว้ของเซลล์อิเล็กโทรไลต์ ซึ่งโดยปกติจะอยู่ในช่วงห้าถึงแปดปี ตัวแปรเหล่านี้กำหนดความยั่งยืนในระยะยาวของการติดตั้ง
ข้อจำกัดด้านพื้นที่มักกำหนดขอบเขตของโครงการ ประเมินรอยเท้าที่มีอยู่ภายในโรงงานปัจจุบันของคุณ คุณต้องมีพื้นที่เป็นตารางฟุตเพียงพอสำหรับเครื่องกำเนิดไฟฟ้าลื่นไถล ถังเก็บน้ำเกลือ และท่อที่จำเป็น อย่ามองข้ามข้อกำหนดสำหรับการระบายไฮโดรเจน ท่อจะต้องกำหนดเส้นทางไปยังสถานที่กลางแจ้งที่ปลอดภัย ซึ่งอาจจำเป็นต้องมีการปรับเปลี่ยนสถาปัตยกรรมเฉพาะให้กับห้องที่มีอยู่
ความเป็นจริงของการนำไปปฏิบัติ: การบำรุงรักษา ความเสี่ยง และการเปิดตัว
การเปลี่ยนไปใช้การผลิตนอกสถานที่จำเป็นต้องมีกลยุทธ์การบำรุงรักษาเชิงรุก การปรับขนาดอิเล็กโทรดแสดงถึงความท้าทายในการดำเนินงานที่พบบ่อยที่สุด แร่ธาตุที่อยู่ในแหล่งน้ำย่อมสะสมบนอิเล็กโทรดเมื่อเวลาผ่านไปอย่างหลีกเลี่ยงไม่ได้ การสะสมนี้จะสร้างความต้านทานไฟฟ้าและลดประสิทธิภาพเอาท์พุต แม้ว่าบางระบบจะมีกลไกการทำความสะอาดตัวเอง แต่ส่วนใหญ่จำเป็นต้องใช้วงจรการล้างด้วยกรดเป็นประจำเพื่อคืนประสิทธิภาพ
คุณภาพเกลือส่งผลโดยตรงต่อสุขภาพของระบบ การใช้เกลือคุณภาพต่ำจะทำให้เกิดสิ่งเจือปน เช่น โบรไมด์หรือโลหะหนัก สารปนเปื้อนเหล่านี้เร่งการสึกกร่อนของการเคลือบ MMO ที่มีราคาแพงบนอิเล็กโทรด นอกจากนี้ยังสามารถนำไปสู่การก่อตัวของผลพลอยได้จากการฆ่าเชื้อที่มีการควบคุม (DBP) การจัดหาเกลือเกรดอาหารที่มีความบริสุทธิ์สูงช่วยรับประกันอายุการใช้งานอุปกรณ์ที่ยาวนานขึ้นและคุณภาพน้ำที่ดีขึ้น
ความปลอดภัยเกี่ยวกับก๊าซไฮโดรเจนยังคงเป็นสิ่งสำคัญยิ่ง แม้ว่าไฮโดรเจนเป็นผลพลอยได้ตามธรรมชาติของอิเล็กโทรไลซิส แต่การสะสมของไฮโดรเจนก็ก่อให้เกิดความเสี่ยงที่ระเบิดได้ ห้องสร้างจะต้องมีระบบระบายอากาศสำรองและเซ็นเซอร์ก๊าซที่เชื่อมโยงกับแผงควบคุม การตั้งค่านี้รับประกันว่าหากการระบายอากาศล้มเหลว ระบบจะหยุดการผลิตโดยอัตโนมัติ
การเปิดตัวที่ประสบความสำเร็จยังต้องมีการฝึกอบรมพนักงานด้วย แม้ว่าระบบจะทำให้งานส่วนใหญ่เป็นแบบอัตโนมัติ ผู้ปฏิบัติงานจะต้องเข้าใจวิธีตีความข้อมูล SCADA จัดการรายการเกลือ และดำเนินการตรวจสอบเป็นระยะ การสร้างตารางการบำรุงรักษาเชิงป้องกันในระหว่างขั้นตอนการว่าจ้างจะทำให้ทีมพร้อมสำหรับความสำเร็จในระยะยาว
บทสรุป
การเปลี่ยนไปใช้ระบบในสถานที่เป็นการอัปเกรดเชิงกลยุทธ์สำหรับสิ่งอำนวยความสะดวกที่ให้ความสำคัญกับความปลอดภัย ความเป็นอิสระของห่วงโซ่อุปทาน และเสถียรภาพในการปฏิบัติงาน ช่วยขจัดอันตรายจากการจัดการสารเคมีปริมาณมาก และเป็นทางเลือกที่ยืดหยุ่นแทนกลไกตลาดที่คาดเดาไม่ได้
ผู้จัดการฝ่ายวิศวกรรมและโรงงานควรเริ่มต้นด้วยการดำเนินการตรวจสอบประวัติการใช้คลอรีนในปัจจุบันเป็นเวลา 12 เดือน จากนั้น ประเมินอัตราค่าสาธารณูปโภคในท้องถิ่นสำหรับค่าไฟฟ้าและน้ำเพื่อทำความเข้าใจลักษณะการปฏิบัติงาน จัดทำแผนผังพื้นที่ว่างภายในสถานที่ของคุณเพื่อให้แน่ใจว่าอุปกรณ์มีขนาดพอดี รวมถึงข้อกำหนดในการระบายอากาศที่จำเป็นทั้งหมด สุดท้าย ติดต่อผู้จำหน่ายด้วยจุดข้อมูลเหล่านี้เพื่อขอการศึกษาความเป็นไปได้โดยละเอียดซึ่งปรับให้เหมาะกับข้อกำหนดโฟลว์เฉพาะของคุณ
คำถามที่พบบ่อย
ถาม: โซเดียมไฮโปคลอไรต์ที่ผลิตในสถานที่ทำงานมีความเข้มข้นเป็นเท่าใด
ตอบ: โดยทั่วไประบบจะสร้างสารละลาย 0.8% (8,000 ppm) ความเข้มข้นนี้จัดว่าไม่เป็นอันตราย ซึ่งช่วยลดความเสี่ยงในการจัดการและความปลอดภัยสำหรับเจ้าหน้าที่โรงงานได้อย่างมาก ขณะเดียวกันก็ยังมีประสิทธิภาพสูงในการฆ่าเชื้อในน้ำดื่ม
ถาม: เซลล์อิเล็กโทรไลต์มีอายุการใช้งานนานเท่าใดจึงจำเป็นต้องเปลี่ยนใหม่
ตอบ: โดยทั่วไปเซลล์อิเล็กโทรไลต์จะมีอายุการใช้งานประมาณห้าถึงแปดปี ระยะเวลานี้ขึ้นอยู่กับปัจจัยต่างๆ เช่น ความกระด้างของน้ำดิบ ความบริสุทธิ์ของเกลือที่ใช้ และการปฏิบัติตามขั้นตอนการบำรุงรักษาที่แนะนำอย่างเข้มงวด เช่น การล้างด้วยกรดเป็นประจำเพื่อขจัดคราบแร่ธาตุ
ถาม: การสร้างที่ไซต์งานช่วยลดความเสี่ยงของผลพลอยได้จากการฆ่าเชื้อ (DBP) หรือไม่
ตอบ: ไม่ แม้ว่ากระบวนการจะลดการก่อตัวของคลอเรตและเปอร์คลอเรตซึ่งโดยทั่วไปเกี่ยวข้องกับการย่อยสลายสารฟอกขาวจำนวนมาก แต่การมี DBP มาตรฐาน เช่น ไตรฮาโลมีเทน (THM) และกรดฮาโลอะซิติก (HAA) นั้นขึ้นอยู่กับสารตั้งต้นอินทรีย์ที่ปรากฏตามธรรมชาติในน้ำแหล่งที่มาเป็นหลัก
ถาม: ระยะเวลา ROI เฉลี่ยสำหรับระบบอิเล็กโตรคลอรีนคือเท่าใด
ตอบ: ผลตอบแทนจากการลงทุนจะแตกต่างกันไปอย่างมากโดยขึ้นอยู่กับต้นทุนการจัดหาสารเคมีในท้องถิ่นและอัตราค่าสาธารณูปโภค อย่างไรก็ตาม สิ่งอำนวยความสะดวกในเขตเทศบาลส่วนใหญ่มักจะสังเกตเห็นจุดคุ้มทุนที่เกิดขึ้นระหว่างสามถึงเจ็ดปีหลังจากการติดตั้งครั้งแรก
ถาม: ระบบในสถานที่สามารถรองรับความต้องการในการบำบัดน้ำที่เพิ่มขึ้นอย่างกะทันหันได้หรือไม่
ตอบ: ได้ ระบบเหล่านี้สามารถรองรับความต้องการที่เพิ่มขึ้นอย่างรวดเร็วได้อย่างมีประสิทธิภาพ สิ่งสำคัญอยู่ที่การออกแบบระบบให้มีความจุถังเก็บที่เพียงพอ ปริมาณสำรองนี้ช่วยให้โรงงานสามารถดึงสารละลายออกจากคลังสารละลายที่สร้างไว้ล่วงหน้าในระหว่างเหตุการณ์ที่มีการไหลสูงสุด เพื่อให้มั่นใจว่ามีการฆ่าเชื้ออย่างต่อเนื่องโดยไม่ต้องสร้างภาระให้กับอุปกรณ์สร้างพลังงาน
 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Türkçe
 አማርኛ
 ພາສາລາວ
 Bahasa Melayu
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenščina
 Svenska
 Ελληνικά
 Suomi
 Dansk
 Shqip
 বাংলা
 Oʻzbekcha
 Azərbaycan dili
 íslenska


