


地方自治体の水処理施設は、バルク化学物質のサプライチェーンの複雑な物流と常に格闘しています。高濃度の塩素の配送を管理するには、コストの変動や厳しい安全義務など、運用上の大きなハードルが生じます。加圧塩素ガスや大量の工業用漂白剤を保管すると、スタッフが重大な危険にさらされ、緊急時の対応計画が複雑になります。こうした物流上の負担により、安全で信頼できる水を地域社会に提供するという本来の使命が損なわれることがよくあります。
に移行 オンサイト次亜塩素酸ナトリウム生成は 、堅牢で商業的に実行可能な代替手段を提供します。このアプローチにより、運用モデルが外部からの化学物質調達から信頼性の高いオンデマンドの現地生産に移行します。施設は、取り扱いのリスクを最小限に抑えながら、消毒プロセスをより適切に制御できるようになります。この移行を評価するには、継続的かつ準拠した消毒を確実に行うために必要な技術メカニズム、設置面積、および広範な運用への影響を明確に理解する必要があります。
システムがどのように塩素を生成するかを理解するには、関係する基礎的な化学から始まります。このプロセスでは、水と塩を混合して塩水を作り、電流を流すという単純な反応を利用します。この電気化学反応により、次式で表される次亜塩素酸ナトリウムが生成されます: NaCl + H2O + 電気エネルギー → NaOCl + H2。
生産プロセスには、効率と安全性を確保するためにいくつかの重要なステップが含まれます。
まず、施設の管理者は流入水からカルシウムとマグネシウムを除去する必要があります。これらのミネラルは、セル内の電極にスケールを発生させます。軟化しないと効率が低下し、内部コンポーネントが早期に摩耗してしまいます。
このシステムは軟水と高純度の塩を混合して飽和食塩水を生成します。このブラインの一貫性は、正確な反応パラメーターにとって依然として不可欠です。正確な濃度レベルは、最終製品の品質に直接影響します。
この施設は、希釈した塩水を電解槽に送り込みます。このセルには、特殊な混合金属酸化物でコーティングされたチタン電極が含まれています。このプロセスの 食塩水の電気分解は、 食塩水溶液の次亜塩素酸ナトリウムへの変換を引き起こします。
水素ガスは、電気化学反応の必要な副生成物として機能します。安全プロトコルでは、システムがこのガスを安全に分離して排出する必要があると規定されています。専用の送風機が副生成物を外気へ押し出し、室内に副生成物が蓄積しないようにします。
生成した0.8%次亜塩素酸ナトリウム溶液を貯蔵タンクに貯蔵するシステムです。ここから、自動ポンプが溶液を正確な速度で水道に供給します。この閉ループ システムにより、濃縮された危険な化学物質を手作業で取り扱う必要がなく、一貫した消毒が保証されます。
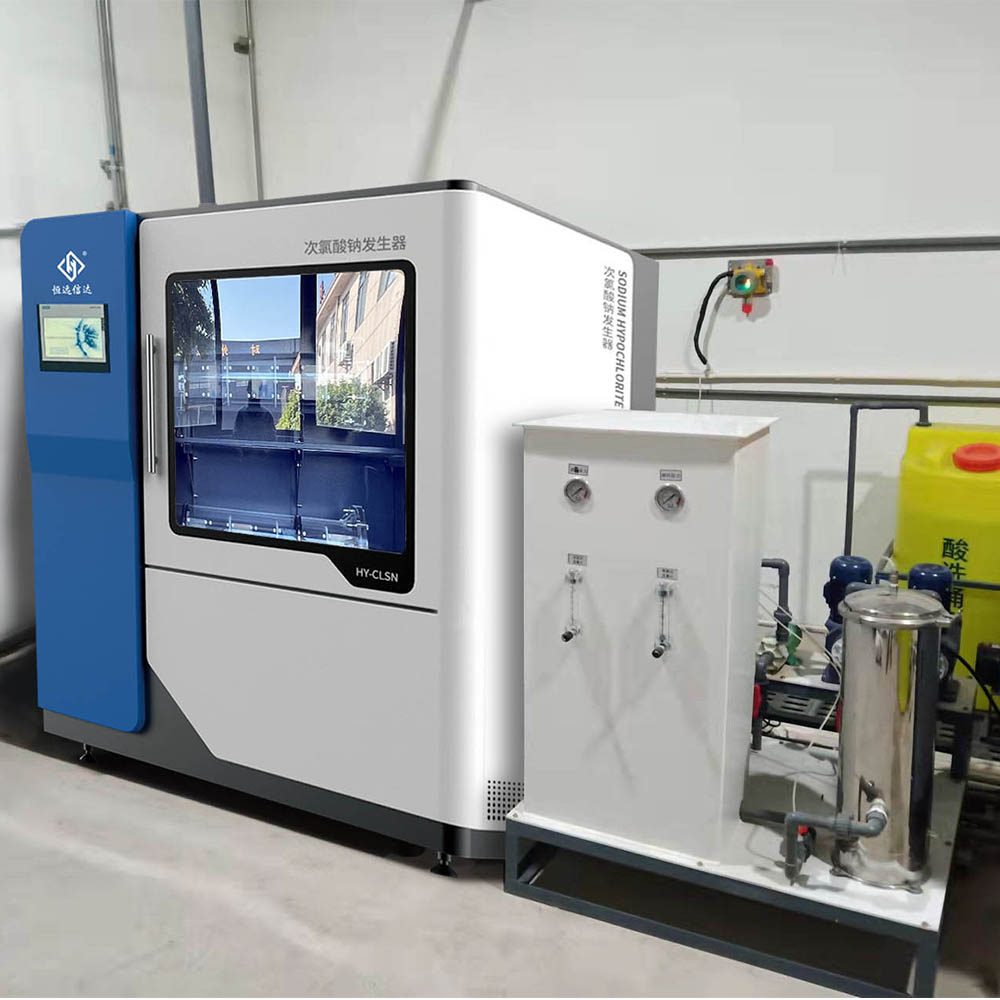
成功はハードウェアの信頼性にかかっています。アン 自動次亜塩素酸ナトリウム発生装置は、 連携して動作するように設計されたいくつかのサブシステムで構成されています。最新の設計では、モジュール性とメンテナンスの容易さを優先して、ダウンタイムを最小限に抑えます。
水処理施設は、堅牢なコンポーネントを組み込んだシステムを優先する必要があります。軟水器と冷却器システムは非常に重要です。流入水が特定の温度と硬度の範囲内に留まるようにします。水がこれらの仕様を超えると、電解槽に損傷が生じ、その動作寿命が短くなります。
ブラインタンクと比例ポンプが供給量を調整します。これらのコンポーネントにより、システムは最適な電気効率に必要な正確な塩水と水の比率を維持します。比率が不正確だと電力の無駄や反応が不完全になり、コストが不必要に上昇します。
電解槽セルはシステムのコアエンジンとして機能します。エンジニアは、チューブラーとプレートの 2 つの主要なデザインを評価します。管状セルは多くの場合、より優れた流動特性を提供しますが、プレート設計ではメンテナンスが簡単になります。意思決定者は電力消費指標、具体的には生成される遊離塩素 1 ポンドあたりに必要なキロワット時を評価する必要があります。
最後に、コントロール パネルは操作の頭脳として機能します。最新のシステムは SCADA ネットワークとシームレスに統合されています。この接続により、オペレーターは電圧、流量、タンクレベルをリアルタイムで監視できます。高度な PLC (プログラマブル ロジック コントローラー) はフェイルセーフ動作を提供し、パラメータが安全範囲から逸脱した場合にシステムを自動的にシャットダウンします。
オンサイト システムとバルク配送を比較すると、リスク プロファイルに大きな違いがあることがわかります。バルク 12.5% の市販漂白剤は、取り扱いに大きな課題をもたらします。これは危険な物質であり、厳格な保管プロトコルが必要であり、荷降ろし時に危険が伴います。
逆に、0.8% 溶液は、 電気塩素処理システムは 、危険物分類の閾値を大幅に下回ります。この低い濃度により、規制上の負担が大幅に軽減され、塩素ガスまたは高強度漂白剤に関連する広範な EPA リスク管理計画 (RMP) 要件が排除されます。
化学的分解も現場での生成に有利です。バルク次亜塩素酸塩は、メーカーから出荷された瞬間から強度が低下し始めます。熱や光への曝露などの要因によりこの崩壊が促進され、塩素酸塩副生成物の形成につながります。オンサイト生成により、新しいソリューションが継続的に生成されます。この即時性により劣化が防止され、保管中に望ましくない副生成物の形成が排除されます。
サプライ チェーンの回復力には、もう 1 つの大きな利点があります。大量の化学薬品に依存している施設は、天候、道路閉鎖、サプライヤー不足による配送の中断に対して依然として脆弱です。オンサイト システムはこの力関係を反転させます。彼らは、施設管理者が劣化することなく数か月間備蓄できる安定した不活性物質である乾燥塩に依存しています。
次の表は、これら 2 つの一般的な消毒アプローチの主な違いを概説しています。
| 特徴 | バルク漂白剤の提供 | オンサイトでの生成 |
|---|---|---|
| 安全性の分類 | 危険 (濃度 12.5%) | 無害(濃度0.8%) |
| 製品の安定性 | 時間の経過とともに劣化する | オンデマンドで新たに生成 |
| 供給依存性 | 頻繁なトラック配達 | 乾燥塩保管(長期) |
| 規制上の負担 | 高 (RMP および専用ストレージ) | 低 (標準的な化学薬品の取り扱い) |
右を選択する 飲料水の消毒装置に は綿密な計画が必要です。施設はまず発電機のサイズを正確に測定する必要があります。 1 日あたりの塩素当量のポンドで測定される生成能力を、プラントのピーク流量と一致させる必要があります。季節変動を無視する場合は自己責任でお願いします。システムが夏の需要の急増に対応できることを確認することが必須です。
規制遵守については依然として交渉の余地がありません。装置と次亜塩素酸ナトリウム溶液の両方が NSF/ANSI 61 および NSF/ANSI 372 規格を満たしていることを常に確認してください。これらの認証により、機器が飲料水供給源に有害な汚染物質を浸出させないことが確認されます。
運用と保守には、リソースの消費を透過的に把握する必要があります。この記事では特定の財務フレームワークを避けていますが、業務効率は依然として優先事項です。予想されるキロワット時の使用量と塩の消費率を計算します。電解槽の予想寿命を考慮に入れます。通常は 5 ~ 8 年の範囲です。これらの変数は、設置の長期的な持続可能性を決定します。
多くの場合、スペースの制約によってプロジェクトの範囲が決まります。現在の施設内で利用可能な設置面積を評価します。発電機のスキッド、ブライン貯蔵タンク、および必要な配管に十分な面積が必要です。水素排出の要件を見落とさないでください。ダクト工事は屋外の安全な場所に配線する必要があるため、既存の部屋に特別な建築上の変更が必要になる場合があります。
オンサイト生産への移行には、積極的なメンテナンス戦略が必要です。電極のスケーリングは、最も一般的な運用上の問題です。源泉水に含まれるミネラルは、時間の経過とともに必然的に電極上に蓄積します。この蓄積により電気抵抗が生じ、出力効率が低下します。一部のシステムは自動洗浄機構を備えていますが、ほとんどのシステムでは性能を回復するために定期的な酸洗浄サイクルが必要です。
塩の品質はシステムの健全性に直接影響します。低品位の塩を使用すると、臭化物や重金属などの不純物が混入します。これらの汚染物質は、電極上の高価な MMO コーティングの侵食を促進します。また、規制対象の消毒副産物 (DBP) の生成にも寄与する可能性があります。高純度の食品グレードの塩を調達すると、機器の寿命が長くなり、水質が向上します。
水素ガス周りの安全性は依然として最優先事項です。水素は電気分解の自然な副産物ですが、蓄積すると爆発の危険が生じます。生成室には、制御パネルにリンクされた冗長換気システムとガスセンサーが含まれている必要があります。この設定により、換気が失敗した場合にシステムが自動的に生産を停止することが保証されます。
導入を成功させるには、スタッフのトレーニングも必要です。システムは作業の多くを自動化しますが、オペレーターは SCADA データを解釈し、塩の在庫を管理し、定期検査を実行する方法を理解する必要があります。試運転段階で予防保守スケジュールを作成することで、チームが長期的な成功に向けて準備を整えます。
オンサイト システムへの移行により、安全性、サプライ チェーンの独立性、運用の安定性を優先した施設の戦略的なアップグレードが可能になります。これは大量の化学物質管理の危険を取り除き、予測不可能な市場の力に対する回復力のある代替手段を提供します。
エンジニアリングおよび工場の管理者は、現在の塩素消費量の 12 か月履歴監査を実施することから始める必要があります。次に、地域の電気と水道の公共料金を評価して、運用プロファイルを理解します。必要な通気要件をすべて含めて、機器が快適に適合することを確認するために、施設内で利用可能な設置面積をマッピングします。最後に、これらのデータ ポイントを持ってベンダーにアプローチし、特定のフロー要件に合わせた詳細な実現可能性調査を依頼します。
A: 通常、システムは 0.8% (8,000 ppm) の溶液を生成します。この濃度は非危険物として分類されており、飲料水の消毒に高い効果を維持しながら、施設スタッフの取り扱いと安全上のリスクを大幅に軽減します。
A: 電解槽の寿命は通常 5 ~ 8 年です。この期間は、原水の硬度、使用する塩の純度、ミネラル沈着物を除去するための定期的な酸洗浄などの推奨メンテナンス手順の厳守などの要因に大きく依存します。
A: いいえ。このプロセスでは、一般にバルク漂白剤の劣化に伴う塩素酸塩と過塩素酸塩の生成が最小限に抑えられますが、トリハロメタン (THM) やハロ酢酸 (HAA) などの標準 DBP の存在は、主に原水中に自然に存在する有機前駆物質に依存します。
A: 投資収益率は、地域の化学物質の供給コストと公共料金によって大きく異なります。ただし、ほとんどの自治体施設では、通常、最初の設置から 3 ~ 7 年の間に損益分岐点が発生します。
A: はい、これらのシステムは需要の急増に効果的に対処できます。重要なのは、適切な貯蔵タンク容量を備えたシステムを設計することにあります。この予備により、施設はピークフローイベント中に事前に生成された溶液の備蓄から汲み出すことができ、生成装置に負担をかけずに継続的な消毒を確保できます。


